Прутки з карбіду вольфраму для наплавки
Прутки з карбіду вольфраму для наплавки
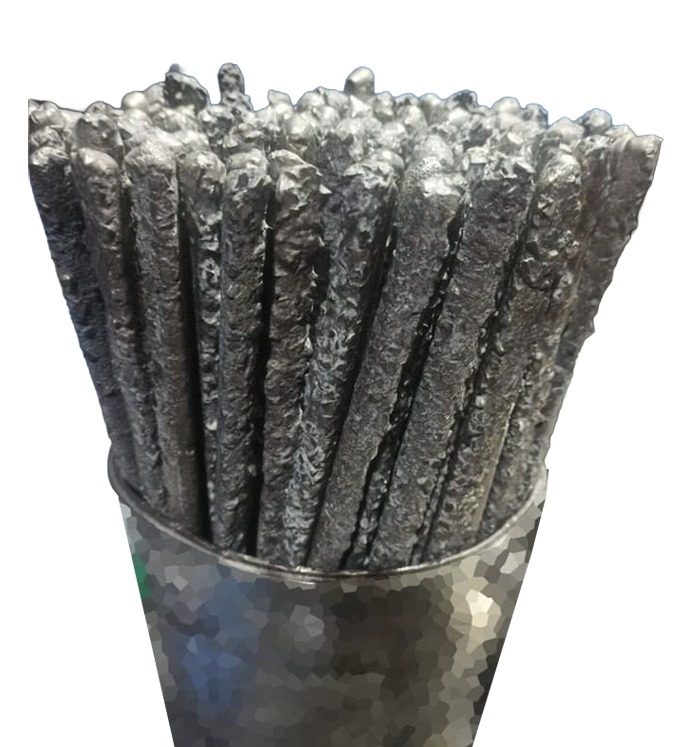
Лінійка твердосплавних прутків "TechCarbide™"
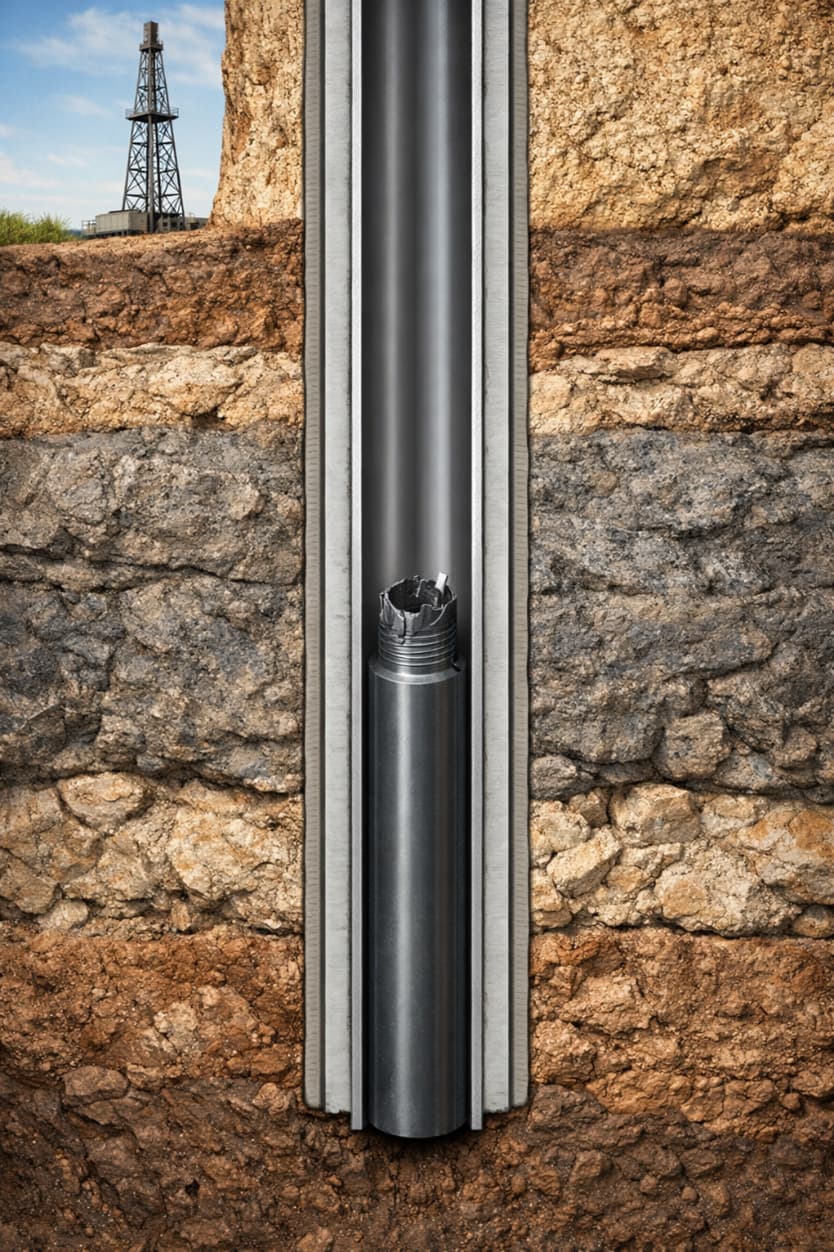
Аварійні роботи — один із найвагоміших чинників строків і вартості буріння.
Коли в свердловині стається прихват, обрив або залишається аварійний об’єкт, буріння перестає бути «плановим проходженням інтервалу» і переходить у режим аварійних робіт: ловильних операцій, фрезерування під захват, очищення від уламків і повторних спуско-підіймальних циклів. Саме тому їхня роль у проєкті непропорційно велика: у галузевому звіті британського регулятора прямо зазначено, що непродуктивний час досі перевищує 15%, тобто навіть у керованих умовах помітна частина календаря регулярно «згорає» на непланові роботи.
У складних геологічних та організаційних умовах масштаб стає ще більш відчутним: польові аналізи показують, що непродуктивний час може наближатися до третини загального часу буріння, причому серед ключових причин системно фігурують прихвати та пов’язані з ними ловильні операції. І це відразу перетворюється на гроші, бо логіка проста: непродуктивний час прямо пропорційний вартості буріння — кожна додаткова доба аварійного режиму множить витрати не тільки через добову ставку, а й через супутні сервіси, простої персоналу, логістику та знос інструмента; у профільних оцінках наводиться орієнтир, що в середньому близько 22% бюджету буріння може припадати на непродуктивний час, пов’язаний із проблемами стовбура, де й концентруються аварійні роботи.
Аварійні роботи: де насправді «згорають» гроші і чому приходять до карбіду вольфраму
 Аварійні роботи — це не одна
дія, а зв’язка взаємопов’язаних операцій: ліквідація прихвату (розходжування, робота
ясами) → ловильні операції (захват і вилучення аварійного об’єкта) → фрезерування/обурювання (підготовка «голови»
під захват або усунення перешкоди) → очищення забою від стружки й уламків. Критичний момент у тому, що значна
частина аварійного часу «згорає» не на самому захваті, а на підготовці та роботі з наслідками — деформаціями,
задирками, стружкою й уламками. Саме тут інструмент працює по металу та цементному каменю, і знос перестає бути
«матеріалознавством»: якщо ріжучі та контактні поверхні швидко втрачають працездатність, аварійна операція
перетворюється на серію довгих повторів зі спусками, підйомами та переробкою вже виконаного.
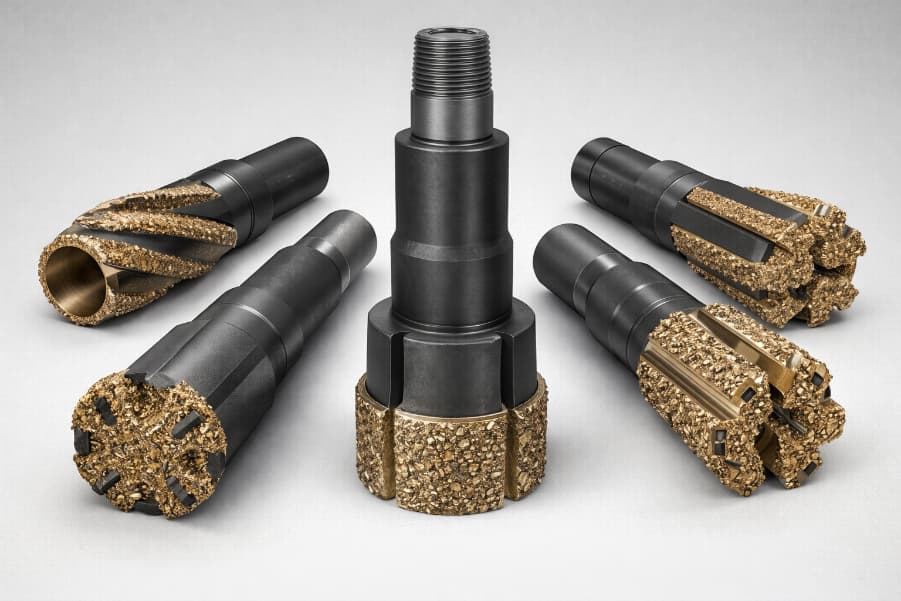
Саме тому в аварійних роботах неминуче приходять до твердосплавного наповнювача на основі карбіду вольфраму. Аварійний інструмент — аварійні фрезери, кільцеві та забійно-кільцеві фрези, елементи компоновок у контакті зі стінкою — працює в режимі, де одночасно присутні абразив, удар, контактне тертя та нерівномірні навантаження. У такій комбінації звичайні сталі «вигорають» по ресурсу занадто швидко: або доводиться підвищувати агресивність режиму (і тим самим ризикувати ускладненнями), або частіше міняти інструмент (втрачати час). Твердосплавний наповнювач на основі карбіду вольфраму (WC-Co) у цих задачах — практичний спосіб закріпити ріжучо-стираючу здатність робочих поверхонь і зробити ресурс прогнозованим. На буровій важливі не «паспортні твердість і цифри», а прикладний результат: наскільки довго інструмент тримає кромку/зчеплення, як переносить удари, і як рівномірно зношується, не втрачаючи функції.
Наплавочні прутки TechCarbide з WC-Co: керований шар для різання й абразиву.
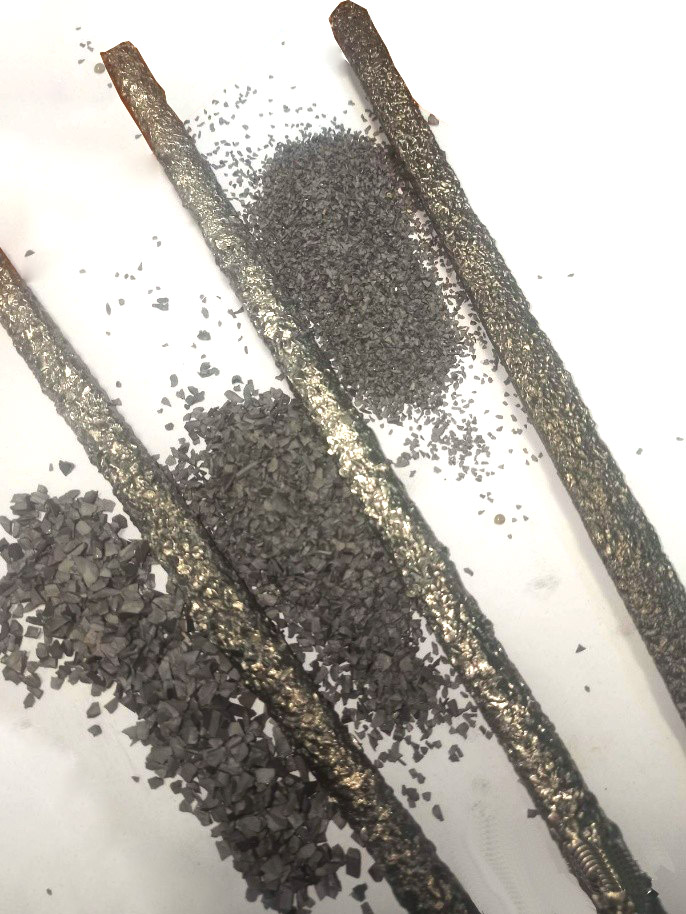
Твердосплавний матеріал сам по собі не «працює», поки його не зафіксовано у металевій зв’язці на робочій поверхні. У польовому ремонті та виробництві аварійного інструменту цю задачу зазвичай вирішують наплавленням: на робочих зонах формують шар, який одночасно утримує зерно WC-Co в умовах абразиву та ударних навантажень, дає потрібну “агресивність” (різання/стирання) і не руйнується від теплового циклу та розбавлення основним металом.
Саме тут наплавочні прутки TechCarbide стають ключовим «носієм» технології. Вони забезпечують кероване внесення карбіду (вміст, тип зерна, фракція) та керовану роботу зв’язки (матриці), а також повторюваність при ремонті — коли немає часу на складні підготовчі операції та «ручні рецепти».
Щоб зробити вибір прутка TechCarbide практичним і відтворюваним, ми прив’язуємо його до нашої класифікації — у вигляді трьох рішень:
- Серія / матриця — визначає тип металевої зв’язки й те, як шар утримує WC-Co та переносить тепловий цикл.
- WC-Co-наповнювач — задає карбідну частину: крихта (тип і фракція) або формові вставки (тип і розмір), тобто рівень різання/стирання та характер зносу.
- Виконання прутка TechCarbide — фіксує формат (моносклад чи суміш), потрібні модифікації (за потреби) та наявність/відсутність флюсу; це відповідає за повторюваність ремонту й ризик повторних проходів.
Ці три параметри прямо пов’язані з тим, за що в аварійних роботах платять найбільше: час циклу і ризик повтору. Чим стабільніше наплавлений шар тримає функцію, тим менше повторних проходів, менше замін інструмента і тим швидше повернення до планових операцій.
Підбір прутка TechCarbide здійснюється за класифікацією
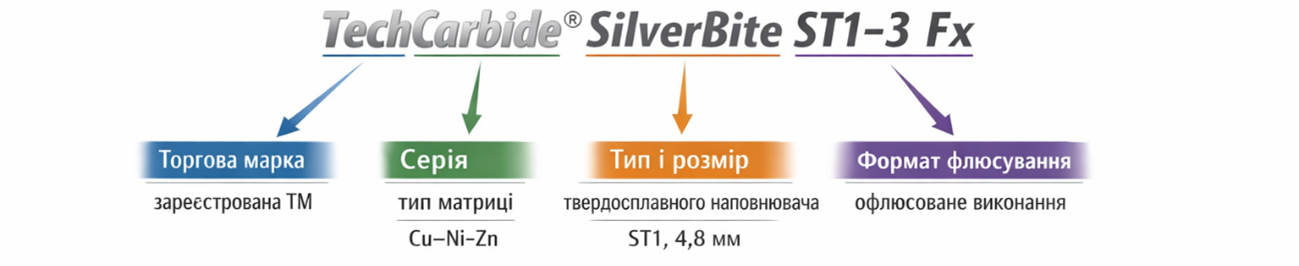
Вибір наплавочного прутка TechCarbide з WC–Co виконується за системою класифікації, яка фіксує три ключові параметри: серію (тип матриці), тип твердосплавного наповнювача та його розмір, а також формат флюсування.
Таким чином підбір відбувається не «загально по прутку», а по конкретній задачі: матеріалу інтервалу, режиму роботи інструмента, необхідному профілю різання та вимогам до ресурсу шару.
Підбір прутка TechCarbide за серією (матрицею)
Перший крок у підборі наплавочного прутка TechCarbide з твердосплавним наповнювачем WC–Co — вибір серії, тобто типу металевої матриці, яка буде утримувати зерно і визначати поведінку шару. По суті це відповідь на три питання: який базовий метал і тепловий режим допустимі, який характер роботи зони (різання/стирання/ерозія/корозія), який спосіб нанесення реально доступний у ремонті.
| Матриця (тип) | Серія продуктів | Особливості продукту |
|---|---|---|
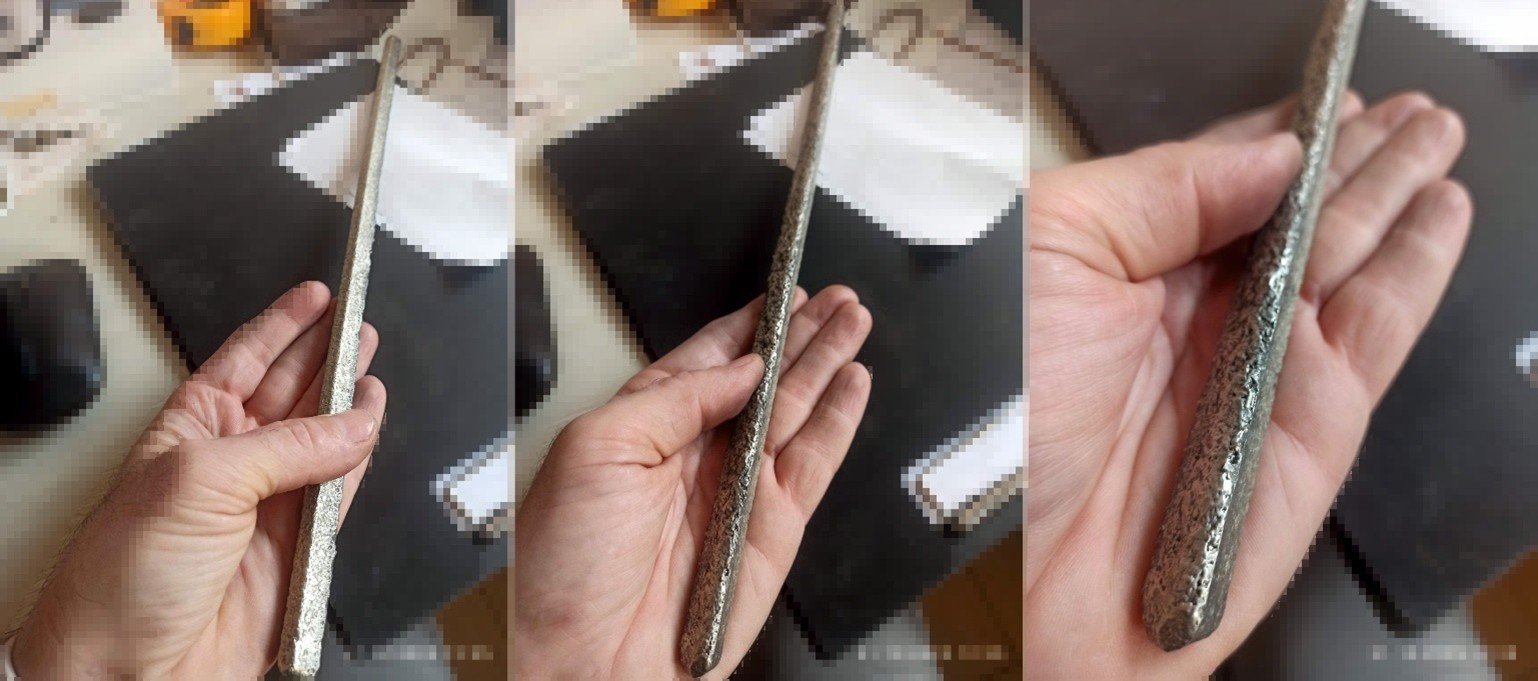
| Nickel Silver (Cu-Ni-Zn) | SilverBite | SilverBite — композитні наплавочні прутки TechCarbide з частинками WC–Co у матриці нейзильберу Cu–Ni–Zn складу Ni 9–12% / Cu 46–50% / Zn 38–44%. Компанія рекомендує наносити SilverBite методом наплавлення (переважно газополуменевим) із попереднім підігрівом 315–427 °C, контролем перегріву карбідів і повільним охолодженням. Така матриця забезпечує шар із вираженими ріжучими властивостями та високою зносостійкістю, що особливо важливо для аварійних фрезерів у поєднанні абразиву й ударних навантажень. |
| Nickel Bronze | BronzeGrip | BronzeGrip — композитні прутки TechCarbide з частинками карбіду вольфраму у матриці нікелевої бронзи зі зниженим димленням класу UNS C68000 / AWS RBCuZn-B зі складом матриці Cu 56–60% / Ni 0,20–0,80% / Zn — остальне та орієнтовним інтервалом плавлення ~866–882 °C. Виробники позиціонують таку матрицю як таку, що забезпечує добру змочуваність і надійне утримання карбідів із формуванням шару, де карбіди залишаються «відкритими» та працюють на різання. Рекомендований підхід до нанесення — газополуменеве нанесення пальником із застосуванням флюсу типу бура/борна кислота та нейтрального полум’я. Така матриця орієнтована на режими буріння та роботи по породі, а також фрезерування/різання, де потрібне поєднання вираженої ріжучої дії та високої зносостійкості шару. |
| NiCrB / NiCrBSi (self-fluxing нікелева) | ChromeFuse | ChromeFuse — композитні наплавочні прутки TechCarbide з частинками твердого
сплаву (WC) у самофлюсувальній нікелевій матриці системи Ni–Cr–B–Si. Матриця на основі нікелю з
добавками хрому, бору та кремнію розрахована на формування щільного, зносостійкого шару з
підвищеною хімічною стійкістю, тому серія орієнтована на деталі, де одночасно діють абразив і агресивні
середовища. Компанія рекомендує наносити ChromeFuse методом наплавлення (переважно газополуменевим; за потреби — аргонодуговим) із якісною підготовкою поверхні, попереднім підігрівом за вимогами основного металу, контролем тепловкладення та перегріву карбідів, а також повільним охолодженням без водяного гартування. |
| Nickel Chrome Boron (BNi-2 / AMS 4777 / Ni620) | NickelSeal | NickelSeal — експериментальні композитні прутки TechCarbide з частинками WC–Co у
матриці Ni–Cr–B–Si. Як матриця використовується нікелевий сплав BNi-2 зі здатністю змочувати тверді карбіди при
високих температурах; інтервал плавлення матриці ~970–1000 °C. Компанія рекомендує наносити шари цього прутка TechCarbide через нагрів із розплавленням матриці з контролем процесу в захищеній атмосфері, включно з підготовкою поверхні, попереднім підігрівом, плавленням матриці та повільним охолодженням після формування шару. Така матриця забезпечує композитний шар із щільною металургійною зв’язкою WC–Co і матриці, підвищеною жаростійкістю та зносостійкістю при високих механічних і теплових навантаженнях, хоча технологічно вимагає вищих температур і суворішого контролю, ніж низькотемпературні наплавочні прутки TechCarbide. |
| Silicon Bronze (zinc-free) | ZincSafe | Серія ZincSafe (zinc-free) — композитні наплавочні прутки TechCarbide з частинками WC–Co у матриці кремнієвої бронзи (Cu–Si–Mn) орієнтовного класу C65500: Cu — решта / Si 2,8–3,8% / Mn 0,50–1,3% (цинк не легується; у довідниковому складі C65500 допускається Zn до 1,5%), з орієнтовним інтервалом плавлення ~971–1027 °C. Компанія рекомендує наносити Silicon Bronze методом наплавлення (переважно газополуменевим) із застосуванням борнокислотного флюсу, контролем перегріву карбідів і повільним охолодженням без водяного гартування; для silicon bronze при газополуменевому процесі попередній підігрів зазвичай не рекомендують. Така zinc-free матриця дозволяє застосовувати пруток TechCarbide у випадках, коли Zn-вмісні матеріали небажані, формуючи агресивний карбідний зносостійкий шар, що особливо важливо для аварійних фрезерів у поєднанні абразиву й ударних навантажень. |
| Stainless steel matrix (304 SS) | InoxGuard | InoxGuard - Stainless Steel Matrix (304 SS) композитні трубчасті наплавочні прутки TechCarbide з оболонкою з нержавіючої сталі 304 (AISI 304 / UNS S30400 / EN 1.4301), заповненою зерном WC (sintered WC–Co або crushed cemented carbide WC–Co). Під час нанесення метал оболонки розплавляється і формує зв’язку, що фіксує карбіди у наплавленому шарі; тому компанія рекомендує застосовувати пруток TechCarbide методом наплавлення з контрольованою ванною (переважно TIG/GTAW, за наявності — PTA або лазерне наплавлення) із критичним контролем перегріву частинок WC, мінімізацією часу перебування WC у розплаві та мінімальним розбавленням основним металом, із подальшим контрольованим охолодженням. Така зв’язка забезпечує поєднання зносостійкості WC та підвищеної корозійної стійкості шару порівняно з вуглецевими/низьколегованими матрицями, при цьому 304 не є оптимальною для середовищ із високими хлоридами (морська вода тощо). |
Підбір прутка TechCarbide за типом твердосплавного наповнювача WC–Co
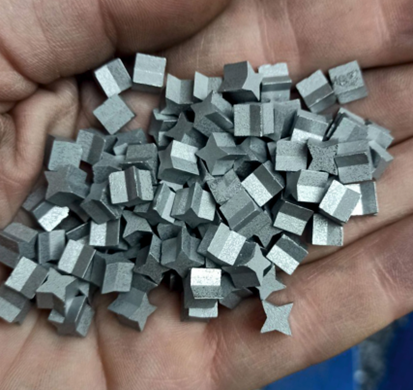
У наплавочних прутках TechCarbide ми спочатку визначаємо тип твердосплавного наповнювача WC–Co, а далі — склад по кобальту (і за потреби — наявність інших карбідів). Це потрібно не для «формальностей», а щоб цілеспрямовано керувати поведінкою шару: різанням/стиранням, утриманням частинок, стабільністю ресурсу.
Типи наповнювача:
A. Крошка (grit)
- S — sintered (спечена крошка)
- C — crushed (дроблена/колота крошка)
- Фракція: 1–5
B. Формові вставки (shaped inserts)
- CUBE — кубик
- CYL — циліндр
- ST1 — «зірочка» тип 1
- ST2 — «зірочка» тип 2
- Розмірна група: 0..3
Вибір складу по кобальту (WC–Co):
- Universal (WC 85–92%, Co 8–15%) — базовий, «робочий» варіант для більшості задач. Його беруть за замовчуванням, коли потрібно передбачувана поведінка без спеціальних вимог.
- Модифікації по Co застосовують, коли треба змістити баланс властивостей твердосплавного наповнювача під конкретний режим роботи.
- Додаткові карбіди (TiC/TaC тощо) розглядають як спеціальні варіанти, коли потрібна цільова корекція поведінки наповнювача в умовах зношування.
| Матеріал перешкоди / «сміття» | Пріоритет у роботі | Наповнювач WC–Co (форма) | Склад WC–Co (по Co) | Практична примітка / корекція |
|---|---|---|---|---|
| Переважно метал (труби, елементи КНБК, «залізо») | Утримання карбідів, стійкість до нерівномірних навантажень/вібрацій | S для рівномірного ресурсу; CUBE/CYL — коли потрібні стабільні «опорні» виступи; C — якщо потрібна більша «агресивність» по різанню | Старт Universal; при сколюванні/випадінні — Co↑ (умовно Co12+) | Метал частіше «вириває» наповнювач: якщо бачите випадіння/сколювання — піднімайте Co і/або переходьте від C до S/CUBE/CYL |
| Переважно цементний камінь | Стирання + стабільний знос, щоб інструмент не «загладжувався» | C або ST1/ST2 для максимально активного профілю; S — коли потрібна довга рівномірна робота по площі | Старт Universal; при швидкому стиранні без сколювання — Co↓ (умовно Co10–) | Для цементу часто важливі «кромки» (ST) або "грубі" карбіди (C); якщо починає кришитись/випадати — повертаєтесь у бік Co↑ |
| Абразивна маса (шлам, піщана пробка, порода) | Абразивне стирання і стабільність шару («пісок по металу») | S (рівномірний ресурс); CYL — для зон постійного контакту/напрямних поверхонь | Старт Universal; при тривалому стиранні без сколювання — Co↓ (умовно Co10–) | Тут зазвичай «з’їдає» по стиранню: якщо немає сколювання, зниження Co дає кращий ресурс по стиранню |
| Суміш (метал + цемент + junk), режим непередбачуваний | Універсальна працездатність без провалів | Базово S або C (середня фракція під інструмент); формові — лише за чіткою задачею: ST (кромки) або CUBE/CYL (опорні точки) | Старт Universal; далі за симптомами: випадіння/сколювання → Co↑; швидке стирання без сколювання → Co↓ | Для суміші важлива керованість і повторюваність: спочатку Universal, потім точне налаштування за фактом роботи шару |
Підбір прутка TechCarbide за розміром твердосплавного наповнювача WC–Co
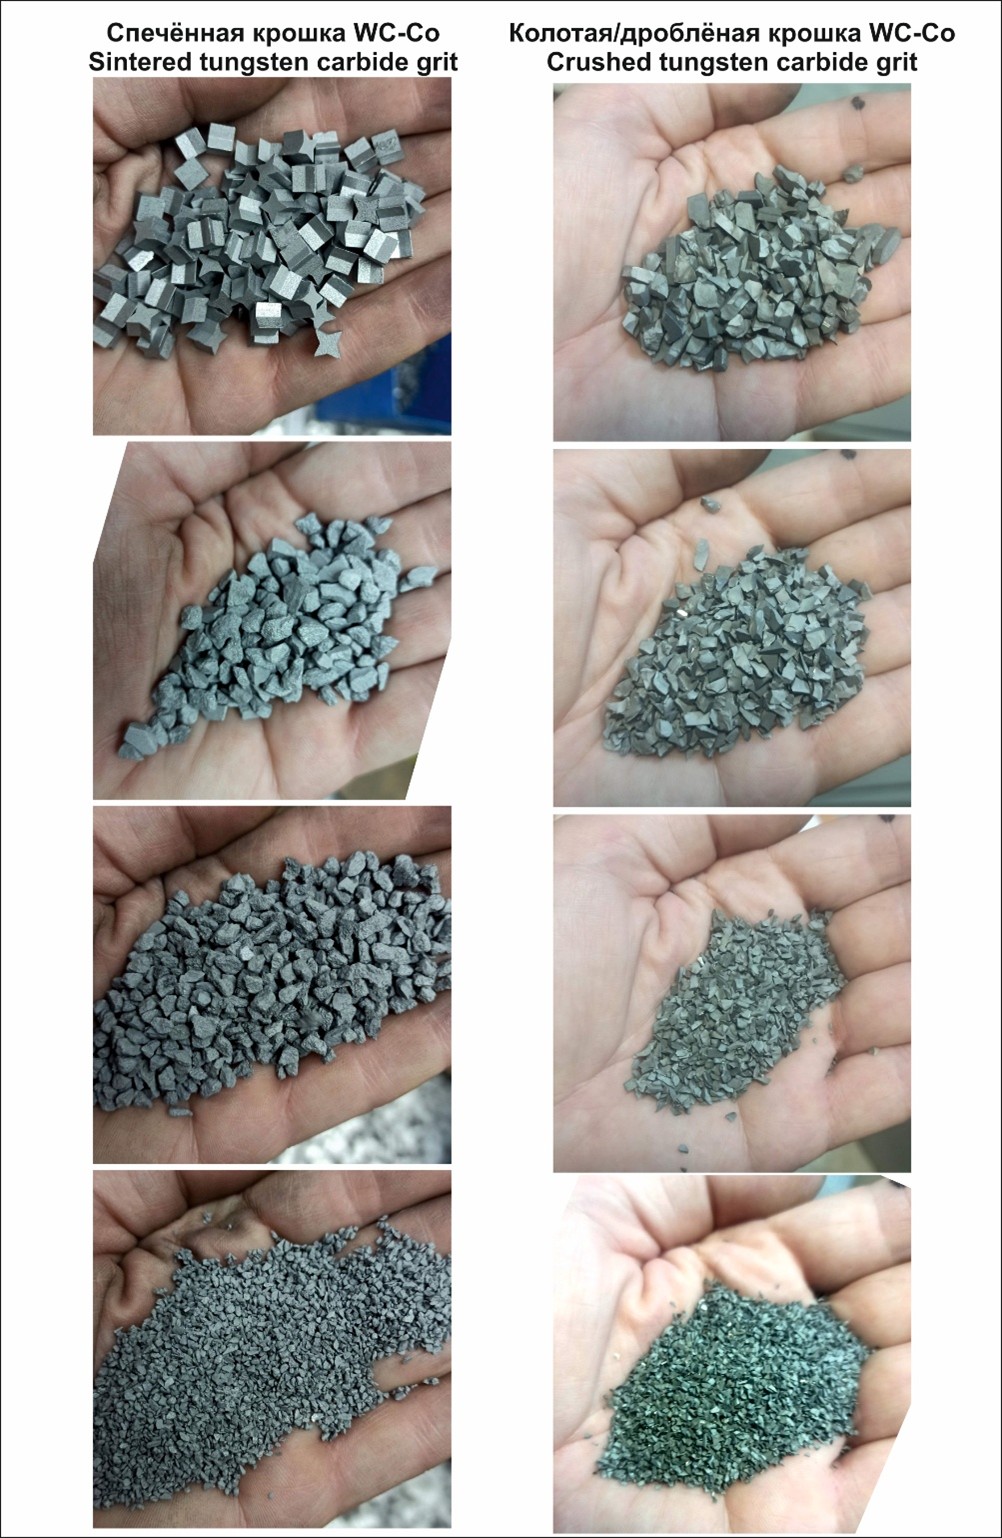
Після вибору серії (матриці) та типу наповнювача (крошка або формові вставки) наступний практичний крок — розмір. Саме розмір зерна/вставки визначає, наскільки «грубо» працює шар, як швидко він формує робочий профіль різання/стирання та як поводиться у вузьких зазорах і на кромках. Для швидкої ідентифікації ми використовуємо єдине напівпрозоре кольорове маркування для кожної фракції.
Фракції крошки WC–Co (1–5)
| Фракція | Діапазон, мм | Колір (напівпрозорий) | HEX (приклад) |
|---|---|---|---|
| 1 | 7,9–6,4 | червоний | #D32F2F99 |
| 2 | 6,4–4,8 | синій | #1976D299 |
| 3 | 4,8–3,2 | зелений | #388E3C99 |
| 4 | 3,2–1,6 | жовтий | #FBC02D99 |
| 5 | 1,6–1,2 | оранжевий | #FB8C0099 |
Правило межі: граничне значення відноситься до наступної (дрібнішої) фракції: 6,4 → 2; 4,8 → 3; 3,2 → 4; 1,6 → 5.
Розмірні групи формових вставок (0–3)
Для формових вставок ми використовуємо групи 0–3 за номінальним розміром. Суфікс S до розміру не застосовується — вказується тільки номер групи.
| Група | Номінал, мм | Колір (напівпрозорий) | HEX (приклад) |
|---|---|---|---|
| 0 | 9,5 | фіолетовий | #7B1FA299 |
| 1 | 7,9 | червоний | #D32F2F99 |
| 2 | 6,4 | синій | #1976D299 |
| 3 | 4,8 | зелений | #388E3C99 |
Флюс у наплавочних прутках TechCarbide: склад, функція і формат застосування
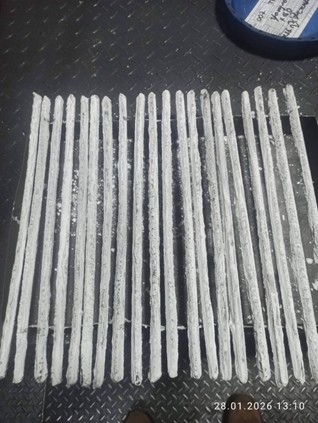
Флюс у наплавочному прутку TechCarbide — це повноцінний технологічний компонент, без якого твердосплавний наповнювач WC–Co не зможе реалізувати свої властивості. Його завдання — забезпечити чисту, стабільну ванну розплаву, правильне змочування основного металу та надійне закріплення зерна в матриці.
Склад і узгодження з матрицею
У практиці застосовують борвмісні системи з активаторами, розраховані на температури плавлення мідно-нікелевих, мідно-цинкових або нікелевих матриць. Типова база включає:
- тетраборат натрію (Na₂B₄O₇) — основа флюсу, розчиняє оксиди та формує захисну склоподібну плівку;
- борну кислоту (H₃BO₃) — стабілізує роботу при нагріванні та підсилює очищення;
- фторидні активатори (KBF₄, KF, NaF) — покращують змочування та очищення поверхні;
- регулятори текучості (силікати, карбонати) — коригують температуру плавлення та в’язкість.
Склад підбирається під конкретну матрицю:
- для Cu–Ni–Zn (нейзильбер) — помірно активні борофторидні системи;
- для бронзових зв’язок — контрольована текучість, щоб уникнути надмірного розтікання;
- для нікелевих матриць — підвищена термостійкість і активність.
Функція у шарі
Флюс забезпечує три критичні процеси:
- Очищення поверхні — видалення оксидів із основного металу та зони контакту.
- Стабілізацію ванни — формування рівномірного розплаву без включень і локального перегріву.
- Адгезію матриці — рівномірне «обіймання» зерен WC–Co без пустот і ослаблених зон.
Флюс не входить до складу робочого шару: він виконує технологічну функцію і після наплавлення частково вигорає або видаляється. Проте саме від його роботи залежить, чи буде шар прогнозованим за ресурсом, чи доведеться повертатися до повторного проходу через випадіння зерна або дефекти.
Формат застосування флюсу: баланс швидкості та гнучкості
У практиці використовують два підходи: офлюсований пруток TechCarbide Fx або пруток TechCarbide без покриття з окремим внесенням флюсу. Це не різні технології, а різні моделі керування процесом.
Офлюсований пруток TechCarbide Fx має флюс, нанесений у заводських умовах. Це означає стабільне дозування і повторюваність, мінімум підготовчих операцій, високу швидкість у польових умовах і меншу залежність від виконавця. Водночас кількість і склад флюсу фіксовані, гнучкість під нестандартні умови обмежена, а саме покриття потребує акуратного зберігання через чутливість до вологи. Такий формат доцільний там, де ключовим ресурсом є час і потрібна передбачуваність результату.
Пруток TechCarbide без покриття з окремим флюсом передбачає внесення флюсу безпосередньо перед наплавленням. Це дає можливість регулювати дозування, адаптувати активність під стан поверхні, коригувати товщину шару під конкретний тепловий режим і працювати з різними матрицями. Окремий флюс стає інструментом технологічного налаштування: його можна збільшити при сильному окисленні, зменшити — щоб уникнути надмірного розтікання, локально підсилити флюсування проблемної зони. Однак така гнучкість означає більшу залежність від досвіду виконавця, додатковий час підготовки та ризик дефектів при помилках у дозуванні.
Таким чином, вибір формату — це вибір між максимальною повторюваністю і швидкістю з одного боку та можливістю тонкого регулювання процесу з іншого.